Какие дефекты выявляет вихретоковый контроль металлических изделий?
Вихретоковый контроль предназначен для обнаружения поверхностных и подповерхностных несплошностей в электропроводящих материалах без разрушения изделия. Метод позволяет выявлять поверхностные дефекты, трещины металла, волосовины, расслоения, закаты, риски, раковины, коррозионные повреждения, непровары, поры сварного шва и другие нарушения сплошности. При соответствующей настройке оборудования возможно обнаружение внутренних дефектов, расположенных на небольшой глубине от поверхности, если их размеры и ориентация обеспечивают достаточное изменение электромагнитного поля.
Метод основан на возбуждении вихревых токов в контролируемой детали и регистрации изменений амплитуды и фазы сигнала при прохождении преобразователя над зоной контроля. Любая трещина, несплошность, изменение толщины, структуры или электропроводности металла влияет на распределение вихревых токов и фиксируется дефектоскопом. В отдельных случаях метод помогает выявить шлаковые включения в зоне сварного соединения, однако возможность их обнаружения определяется глубиной залегания, геометрией соединения, типом металла и параметрами контроля.
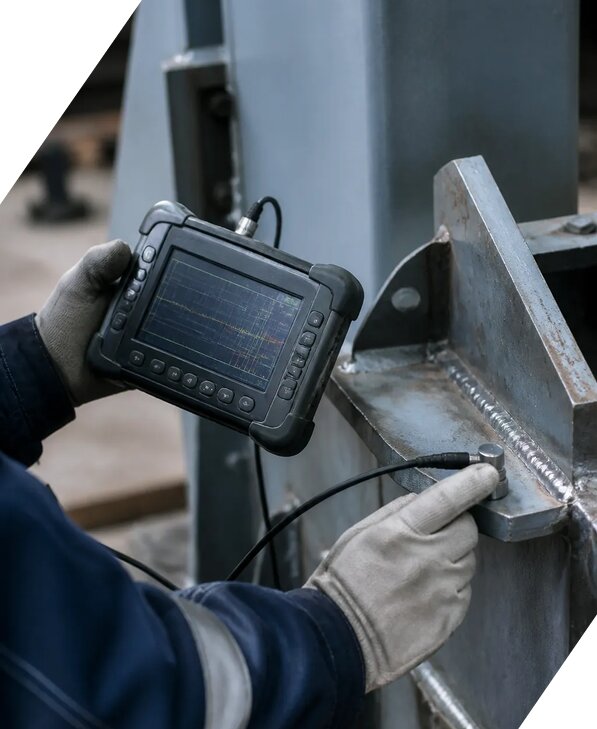
Вихретоковая дефектоскопия особенно эффективна при проверке труб, листового проката, сварных соединений, деталей машин, теплообменных поверхностей, крепежных элементов и элементов авиационной, энергетической, нефтегазовой и химической промышленности. Перед началом работ специалисты оценивают материал, форму и состояние поверхности, доступность участка, наличие покрытий и требуемую чувствительность контроля. При необходимости вихретоковой метод дополняется визуальным контролем, ультразвуковой дефектоскопией или иными методами неразрушающего контроля. Это позволяет получить более полную картину технического состояния объекта и обоснованно определить соответствие требованиям нормативной документации.
Как выполняется подготовка и настройка дефектоскопа перед контролем?
Подготовка к вихретоковому контролю начинается с изучения технического задания, рабочих чертежей, паспортных данных изделия и требований нормативной документации. Специалисты устанавливают материал детали, ее электропроводность, магнитные свойства, форму, толщину, состояние поверхности и предполагаемые виды дефектов. Эти сведения необходимы для выбора частоты возбуждения, типа преобразователя, схемы сканирования и оптимальной чувствительности контроля.
Перед проведением работ поверхность очищают от грязи, масла, рыхлой коррозии, стружки и других загрязнений, способных повлиять на стабильность сигнала. Если на изделии присутствует лакокрасочное или защитное покрытие, его влияние оценивают отдельно, поскольку зазор между преобразователем и металлом может снижать глубину контроля. Затем выполняется настройка дефектоскопа с применением контрольного образца, изготовленного из материала, близкого по свойствам к проверяемому изделию. На образце могут быть искусственные отражатели, прорези, отверстия или эталонные трещины заданных размеров.
В процессе настройки проверяются рабочая частота, усиление, фильтрация, фаза, балансировка преобразователя и стабильность показаний. Оператор добивается уверенной регистрации эталонного отражателя и устанавливает параметры, при которых полезный сигнал надежно отделяется от шумов и фоновых изменений. Дополнительно оценивается погрешность измерений, повторяемость результатов и влияние геометрии объекта. После настройки выполняется пробное сканирование, фиксируются исходные параметры и определяется порядок перемещения преобразователя.
Если условия контроля меняются, например изменяется температура, тип поверхности, толщина детали или форма участка, настройка проводится повторно. Такой подход обеспечивает достоверные результаты измерений, снижает вероятность пропуска дефектов и позволяет корректно сравнивать показания на разных участках конструкции. Все основные параметры заносятся в рабочие записи и позднее отражаются в протоколе результатов.
Можно ли применять вихретоковый метод для контроля сварных соединений?
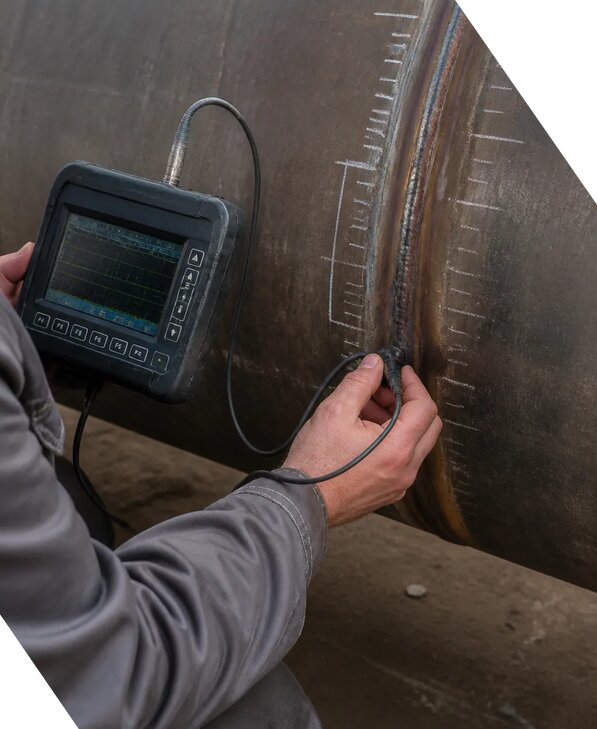
Да, вихретоковый метод применяется для контроля сварных соединений, если материал деталей является электропроводящим, а конфигурация шва позволяет обеспечить стабильное перемещение преобразователя. Основная задача обследования заключается в выявлении поверхностных и близко расположенных к поверхности дефектов: трещин металла, несплошностей, непроваров, пор сварного шва, подрезов, участков коррозионного истончения и других нарушений, способных снизить прочность соединения. Метод может использоваться для проверки самого шва, линии сплавления и прилегающей зоны термического влияния.
Перед началом работ определяется зона контроля, ее протяженность, доступность, состояние поверхности и предполагаемая ориентация дефектов. Это важно, поскольку чувствительность вихретокового метода зависит от направления трещины относительно траектории сканирования и положения преобразователя. Для повышения надежности участок обследуют по нескольким направлениям, с перекрытием соседних проходов и обязательной проверкой мест, где визуально заметны риски, вмятины, следы перегрева или коррозионные повреждения. При необходимости поверхность очищают, удаляют рыхлые покрытия и выполняют предварительный визуальный контроль.
По результатам сканирования оператор анализирует амплитуду сигнала, его фазовые характеристики, форму отклика и устойчивость показаний при повторном проходе. Обнаруженная индикация проверяется на контрольном образце или посредством повторной настройки дефектоскопа. Затем определяются координаты дефекта, его протяженность, положение относительно оси шва и характер выявленной несплошности. Важно учитывать, что вихретоковая дефектоскопия не всегда позволяет надежно оценить глубину объемного дефекта, поэтому для ответственных соединений может потребоваться комплексный лабораторный контроль с применением ультразвукового или радиографического метода.
Итогом работ становится заключение дефектоскопии, в котором указываются обследованные участки, примененная методика проведения, параметры оборудования, выявленные индикации и оценка их соответствия требованиям проекта. При необходимости оформляются схема контроля, фотоматериалы и рекомендации по дополнительному обследованию или ремонту.
Как оформляются результаты вихретокового контроля и что входит в отчет?
По завершении вихретокового контроля специалисты систематизируют полученные данные и оформляют комплект технической документации. Состав отчета определяется техническим заданием, назначением объекта, требованиями заказчика и действующими нормативными документами. Основным документом обычно является протокол результатов, в котором указываются сведения об объекте, его маркировка, материал, место проведения работ, объем обследования, примененный метод и параметры контроля.
В документе отражаются данные об использованном дефектоскопе и преобразователе, их техническое состояние, сведения о поверке или проверке работоспособности, рабочая частота, диапазон чувствительности и результаты настройки. Также фиксируются сведения о контрольном образце, условиях проведения работ, температуре, состоянии поверхности и особенностях доступа к обследуемой зоне. Если выполнялись инструментальные измерения, приводятся фактические размеры участка, координаты дефекта, протяженность индикации и другие результаты измерений, необходимые для оценки состояния конструкции.
Каждая обнаруженная индикация описывается отдельно. В зависимости от задачи указываются ее координаты, ориентация, длина, расположение относительно сварного шва, края детали, отверстия или другой базовой точки. Специалист отмечает, была ли индикация подтверждена повторным сканированием, какова амплитуда сигнала и имеются ли признаки, характерные для трещины, поры, непровара или иной несплошности. При невозможности однозначной классификации это прямо указывается, а также предлагается дополнительный метод проверки.
По итогам анализа оформляется техническое заключение. В нем формулируется вывод о соответствии требованиям нормативной документации, проектным ограничениям и техническому заданию. При выявлении недопустимых показаний приводятся рекомендации по ремонту, зачистке, повторному контролю или проведению натурных измерений. Документы подготавливает ЭкспертизаРоссия, работающая как аккредитованная лаборатория в соответствии с областью компетенции и установленными процедурами качества. При необходимости к отчету прикладываются схемы, фотографии, ведомости дефектов и электронные файлы регистрации сигналов.
От чего зависит стоимость и сроки вихретокового контроля?
Стоимость и продолжительность вихретокового контроля определяются не только площадью или длиной обследуемого участка, но и совокупностью технических факторов. На предварительную оценку влияют тип и электропроводность металла, форма изделия, протяженность зоны контроля, количество сварных соединений, доступность поверхности, наличие покрытий, степень загрязнения, требования к чувствительности и необходимость оформления расширенного отчета. Ориентировочная цена услуги может начинаться от 2605 руб/м², однако окончательная стоимость рассчитывается после изучения технического задания и характеристик объекта.
На сроки выполнения работ влияют объем обследования, необходимость подготовки поверхности, количество контрольных точек, режим эксплуатации объекта и возможность остановки оборудования. Если требуется обследовать действующую установку, специалисты дополнительно оценивают безопасность доступа, температуру, наличие вибрации, ограниченное освещение и другие производственные условия. При сложной геометрии изделия может потребоваться специальное испытательное оборудование, несколько типов преобразователей или разработка отдельной методики проведения работ.
В состав услуги могут входить следующие этапы:
1. Анализ исходной документации и определение участков контроля.
2. Подготовка поверхности и разметка зоны обследования.
3. Проверка измерительного оборудования и настройка дефектоскопа.
4. Проведение сканирования с фиксацией показаний.
5. Повторная проверка подозрительных участков и определение координат дефектов.
6. Подготовка протокола, схемы, фотофиксации и технического заключения.
Если требуется срочное обследование, работы планируются с учетом доступности специалистов, оборудования и режима объекта. В Подольске услуги оказываются для промышленных предприятий, строительных организаций и владельцев технических устройств. Компания работает Пн-Пт 09-18 Сб-Вс вых., а консультацию по составу работ и подготовке исходных данных можно получить у специалиста Василию Вадимовичу. При заказе услуги под ключ скидка от 16 процентов. Актуальность расчетов фиксируется на в сентябре 2026, поскольку объем и условия контроля могут меняться после предварительного осмотра.